Јазик
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Дали прекините на автоматизираното склопување можат да произлезат од варијации на сериите на завртките со вдлабнатина на машината GB818?
2026-09-11
Купувачите на OEM за електроника и дистрибутерите на индустриски сврзувачки елементи често го потврдуваат квалитетот на машинската завртка со рачна проверка на примерокот. Рачно избраните прототипови на примероци поминуваат проверки на димензиите и рачно тестирање со шрафцигер. Повеќекратните суптилни отстапувања на нивото на серија остануваат невидливи за време на рачното земање примероци, само што излегуваат на површина откако деловите ќе влезат во автоматизираните линии за склопување со голема брзина, предизвикувајќи непланирани прекини на линиите и дополнителни трошоци за повторна работа.
Четири релевантни отстапувања за склопување ретко се истакнуваат на стандардните листови со податоци:
- Повлекување на профилот во вдлабнатина што предизвикува наизменично издувување на битот на возачот под производниот вртежен момент
- Абење на алатот за тркалање со конец, што генерира неконзистентно вклопување на конец на големи производствени групи
- Дебелина на површинската обвивка за поместувачки вредности на триење за станици со контролиран вртежен момент
- Откачени топлински броеви на суровини што ги прават прототипните сертификати неважечки за испорачани серии
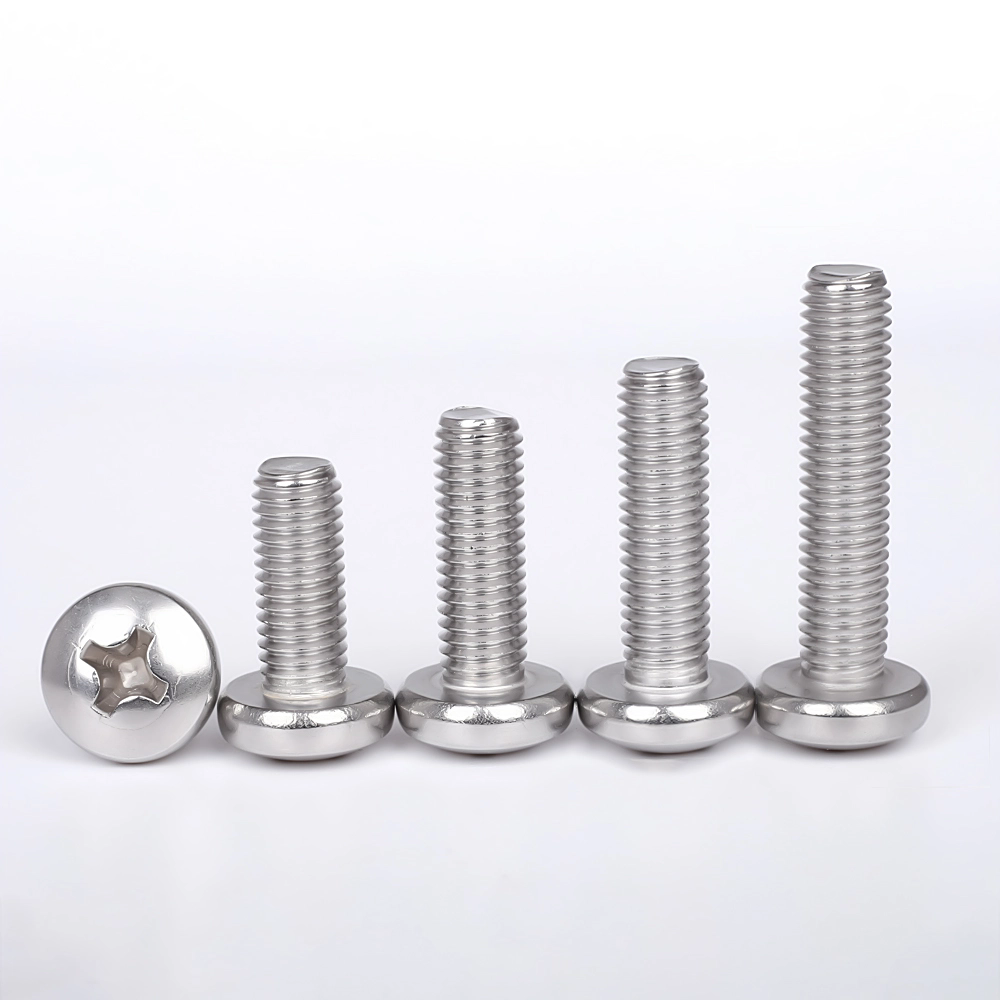
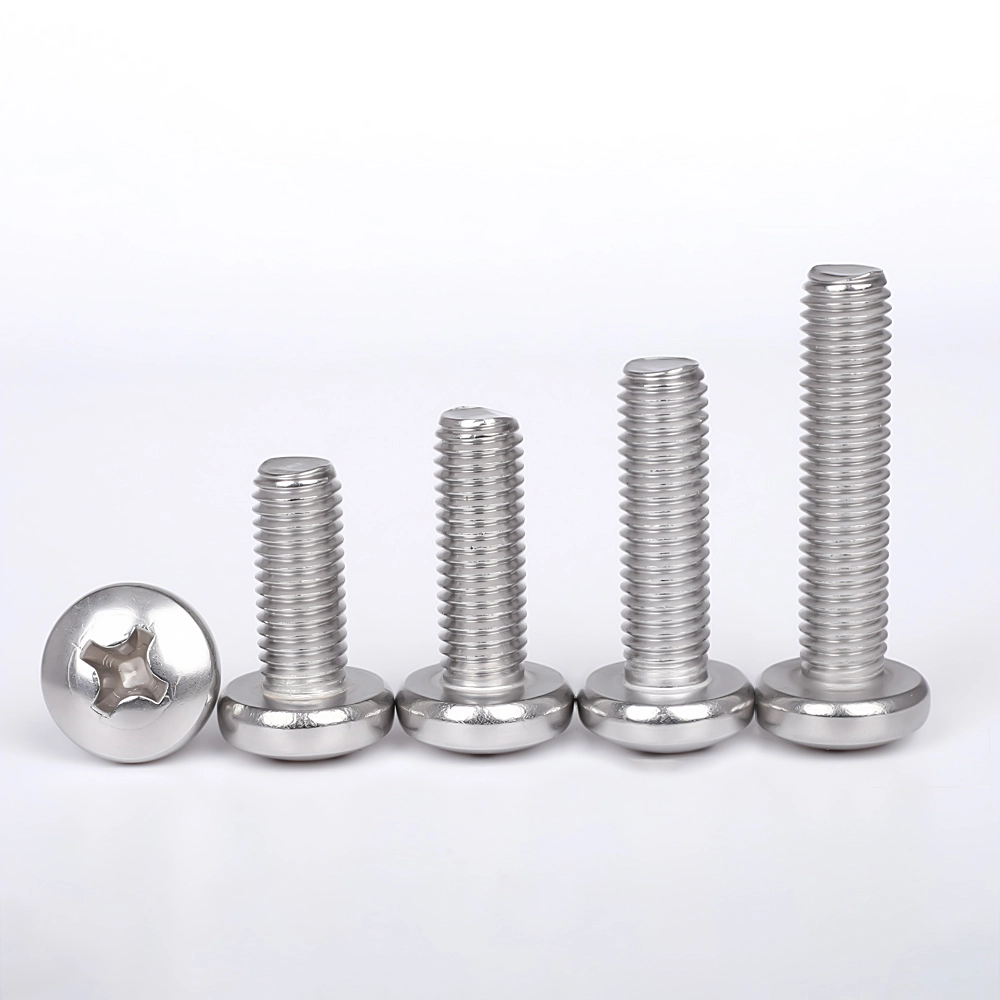
Конзистентност на геометријата со вкрстени вдлабнатини за автоматско возење со голема брзина
Рачното тестирање на примерокот толерира мали несовршености во обликот на вкрстените вдлабнатини. Роботските алатки за склопување применуваат профили со фиксен вртежен момент; мали вдлабнатини димензионални лебдат промени малку површината за контакт. Дури и завртките што минуваат низ статичка визуелна инспекција предизвикуваат често извлекување, абење на битовите и отфрлени склопови на производните линии.
- Периодично скенирање на оптички профили на геометријата со вкрстени вдлабнатини низ секоја производна кампања
- Симулирано тестирање на циклусот на вртежен момент на автоматско склопување користејќи типови на битови за двигатели одредени од клиентот
Wanluo Hardware врши проверки на профилот на вдлабнатини надвор од едноставниот визуелен изглед, филтрирајќи многу склони кон ризик од камерата од роботско склопување пред пакувањето за нарачки за извоз.
Стабилност на прицврстување на конец при прогресија на масовно производство на алати-абење
Прототипните завртки се произведуваат со сосема нови матрици за валање со навој. По милиони циклуси на делови, површините на матрицата постепено се деградираат. Индивидуалните димензии на завртките сè уште можат да седат во опсегот на толеранција на влечење, но кумулативните промени на профилот создаваат флуктуирачко однесување на заглавување на конецот.
Таквото суптилно отстапување не покажува ништо за време на рачните проби со една завртка, но носи спорадично вкрстување на навој или вкочането парење при континуирано внесување во дупките за куќиштето на автоматизирани тела.
- Спроведување на прагови за активирање со волумен на производство за рекондиционирање на матрицата со навој
- GO‑NO‑GO примерок од мерачот комбиниран со делумна верификација на профилот на низата по смена
Дебелината на облогата ја менува работата на затегнатоста на вртежниот момент
Многу купувачи го специфицираат само типот на облогата без да дефинираат дозволена варијација на дебелината. Нерамномерноста на цинкот или слојот за пасивација го модифицира коефициентот на триење на површината. На склопните станици заклучени со вртежен момент, идентичниот програмиран вртежен момент дава многу различна вистинска сила на стегање.
Некои серии завршуваат недоволно затегнати и склони кон олабавување со вибрации при работа; други генерираат ризик од лента за конец при затегнување со робот, иако секоја завртка изгледа визуелно униформа.
- Мерење на дебелина на облогата во повеќе точки што ги покрива корените на конецот и преодните зони од глава до шапка
- Валидација на клупата за затегнување на вртежниот момент што ги претставува параметрите за склопување-станица за реално производство
Следливост на топлински многу суровини што ги одвојува примероците од доказите од рефус
Извештаите за тестирање на генерички материјал од прототипите не можат да претставуваат пратки од масовно производство за индустриски OEM ревизии. Некои добавувачи на сврзувачки елементи повторно ги користат старите MTR документи на серии на примероци за подоцнежни производни циклуси без вкрстување на вистинските топлински броеви на челик.
За проекти за електроника и апарати кои подлежат на правила за следливост на компонентите, оваа неусогласеност на документацијата може да го блокира прифаќањето на QA на влезните стоки, независно од механичките перформанси на физичките завртки.
- Поврзете ги кодовите за серии на готови производи директно со соодветните броеви на топлинска мрежна фабрика за челик
- Издавајте извештаи за материјали на англиски јазик специфични за проектот наместо да циркулираат прототип сертификати без датум
Кондензирана листа за проверка на техничка клаузула за автоматизирани линии за набавка на сврзувачки елементи
- Додајте геометрија на вкрстени вдлабнатини и барања за симулирани роботски вртежен момент во спецификациите за нарачка
- Дефинирајте ги активирачите за одржување на матрицата за валање на конец и правилата за земање примероци за проверка на конец во мешан режим
- Наведете го дозволениот опсег на дебелина на облогата плус валидација на затегнатоста на вртежниот момент за склопувачки станици контролирани со вртежен момент
- Спроведување на документација поврзана со топлинска енергија; одбиваат повторна употреба на самостоен прототип-примерок на извештаи за материјали
Поврзани вести
- Што го прави Т Болт од не'рѓосувачки челик сигурен избор за модерно прицврстување?
- Како комбинираниот шраф со хексадецимален штекер ги подобрува перформансите на прицврстувањето?
- Кои грешки при набавката предизвикуваат неуспех на проектот за жица од нерѓосувачки челик?
- Дали примероците со совршена површина ги прикриваат ризиците од теренот за проект со завртки за проширување на конусната капа?
- Што го прави Бетонскиот сидро завртка со шестоаголна прирабница доверлива за тешка конструкција?