Вести

Процес на производство на завртки

2026-06-16

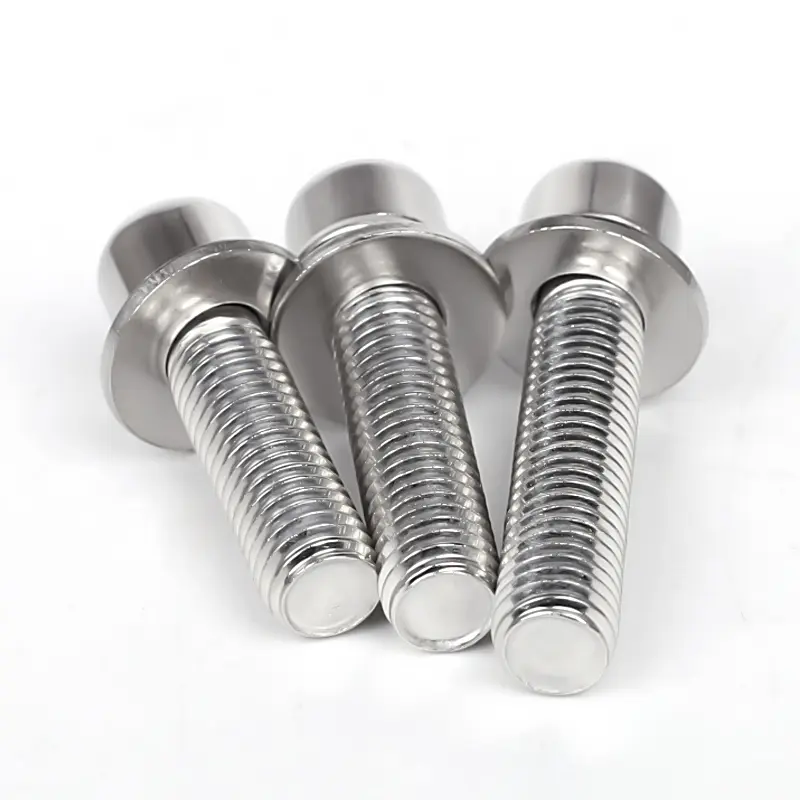
Заврткисе категоризираат во обични завртки од јаглероден челик, завртки со висока јачина (одделение 8.8, 10.9 и 12.9) и завртки од нерѓосувачки челик. Додека основните производни процеси се во голема мера слични, завртките со висока јачина бараат дополнителен чекор на термичка обработка, додека завртките од не'рѓосувачки челик се подложени на мариноване и пасивација. 

I. Инспекција на дојдовни суровини

Суровини: Жица прачка (намотан челик); оценките на материјали вклучуваат Q235, 45#, 40Cr, 35CrMo и нерѓосувачки челик 304/316.

Визуелна проверка: проверете дали има пукнатини, 'рѓа или раслојување на површината.

Физичкохемиско тестирање: Спектрална анализа на материјалот, цврстина на истегнување и цврстина.

Потврда на димензиите: проверете дали дијаметарот на жицата ги задоволува спецификациите за празно завртки.


II. Цртеж со жица (ладен цртеж)

Почетниот дијаметар на жичаната шипка е преголем и мора да се повлече до стандардниот дијаметар на празно.

Кисела: Потопување со хлороводородна киселина за отстранување на бигорот и 'рѓата на површината.

Неутрализација, испирање со вода и фосфатирање: Формирање на подмачкувачка фосфатна фолија на површината.

Сапонификација: Примена на прашок за подмачкување за да се намали абењето на матрици со ладна глава.

Ладно цртање: Повеќекратни минувања за цртање за да се намали дијаметарот на жицата до целната големина за обработка.

Намотување: жица е намотана во калеми, спремна за ладно движење.


III. Ладно заглавување (Основен процес: Формирање на главата на завртката и празното стебло во една операција)

Користи повеќестационална машина со ладна насока; формирањето се случува преку истиснување на собна температура (без загревање).

Внесување и сечење: жицата се сече на потребната вкупна должина на завртките.

Прв удар (пред-наведување): Почетно истиснување за да се формира обликот на главата.

Втор удар (завршен наслов): Формира шестоаголна глава, тркалезна глава или глава на тава; истовремено го намалува дијаметарот на стеблото и го формира гребенот.

Исфрлање: Произведува празно завртка со мазно стебло (без навој).

Контрола на дефекти: Проверки за пукање на главата, глави надвор од центарот, неконзистентни должини на стеблата и бруси.


IV. Тркалање на конец (обработка на конец)

Се разликува по тркалање на конец (за завртки со висока прецизност и висока јачина) наспроти тркалање со рамна матрица (за стандардни завртки).

Вчитување на празно, позиционирање и стегање.

Две матрици за тркалање со навој се вртат еден против друг за да истиснат стандардни надворешни навои на стеблото.

Инспекција на мерачот на конец (Go/No-Go): Обезбедува точност на вклопување на конецот.

Отстранување на бруси: Отстранување на бруси од рабовите на конецот.


V. Термичка обработка (потребна е само за висока јачиназавртки, Одделение 4.8 и погоре; опционално за стандардни завртки од одделение 4.8)

Цел: Да се ​​зајакне силата, цврстината и цврстината, постигнувајќи... 8.8/10.9/12.9 Оценки за јачина

1. Гаснење

Се загрева во мрежеста печка на 800–900°C, проследено со брзо ладење со масло за да се зголеми тврдоста.

2. Калење

Повторно се загрева и се одржува на средна температура за да се ублажат внатрешните напрегања на гаснење и да се спречи кршлива фрактура.

3. Ладење и празнење

Инспекција на цврстина и микроструктура по термичка обработка; несоодветните делови се преработуваат.


VI. Површинска обработка (заштита од корозија/рѓа; процес избран врз основа на барања)

1. Електро-галванизирање (стандардни завртки)

Одмастување → мариноване → активирање → цинкување → пасивација (сино-бело, бледо, црно) → Запечатување

Предности: Ниска цена; Недостатоци: Подложен на кршливост на водород при високи температури; Електро-галванизацијата е забранета за завртки со висока јачина 10,9/12,9.

2. Поцинкување со топла вода (енергетска индустрија и тешки надворешни завртки)

Мариноване и флуксирање → Високотемпературно натопување на цинк; дебел слој, одлична отпорност на корозија; нишките бараат постпроцесно чистење.

3. Дакромет / Геомет (За завртки со висока јачина)

Нема кршливост на водород; супериорна отпорност на 'рѓа во споредба со галванизацијата; отпорен на прскање со сол; мејнстрим избор за нова енергија и автомобилски компоненти со висока јачина.

4. Поцрнување / помодрење (евтини завртки во затворен простор)

Алкална оксидација; само краткорочна заштита од 'рѓа; без слој за обложување.

5. Специфичен од нерѓосувачки челик: мариноване и пасивација

Отстранува скала/оксиди од обработка; ја подобрува отпорноста на 'рѓа на не'рѓосувачки челик.


VII. Целосна проверка и сортирање

Визуелна проверка (100%): Пукнатини, вдлабнатини, бруси, лупење на облогата.

Димензионална инспекција: Вкупна должина, шестоаголна ширина низ становите, дебелина, надворешен дијаметар на конецот.

Механички проверки на место: Јачина на истегнување, цврстина на попуштање, цврстина, тестирање на вртежен момент.

Машина за оптичко сортирање: Автоматско сортирање за отстранување на неисправни делови.

VIII. Печење со помош на хидроген (задолжително за галванизирани завртки со висока јачина)

Се пече на 200–230°C 2–4 часа во рок од 24 часа од позлата за да се елиминира водородната кршливост и да се спречи фрактура предизвикана од стрес.


IX. Пакување и складирање

Спакувано по спецификација и одделение; означени (спецификација, јачина, материјал, број на серија). Пакување отпорно на влага; складирање и испорака.


Поврзани вести
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња. Политика за приватност